Нагрузочный тест, как и краш-стоп необходим не только для разовой настройки системы помола, но и для поддержания эффективности ее работы на максимальном уровне.
Как было сказано в предыдущем подразделе, нагрузочный тест объединяет под собой серию различных измерений, расчетов, настроек, испытаний для определения номинальной производительности линии, при которой система помола будет функционировать надежно и продуктивно в течение всей кампании (между капитальными ремонтами).
Краш-стоп является продолжением нагрузочного теста. Он изнутри показывает правильность настроек последнего, а также эффективность работы шаровой загрузки и внутримельничной оснастки.
Если по результатам краш-стопа будет даже частично скорректирована шаровая загрузка, или проведена очистка/настройка забитой межкамерной/выгрузной диафрагм, или заменена внутримельничная оснастка, т.е. любое изменение, которое даже гипотетически может повлиять на работу системы помола, то после него (краш-стопа) обязательно требуется проведение повторного нагрузочного теста.
Схематично это выглядит так:
1. Нагрузочный тест → краш-стоп → после краш-стопа не требуется физическое вмешательство внутри мельницы (шаровая загрузка, диафрагмы, оснастка, трубошнек и др.) → рутинная эксплуатация системы помола на протяжении около трех месяцев до следующих нагрузочного теста / краш-стопа.
2. Нагрузочный тест → краш-стоп → корректировка шаровой загрузки, настройка диафрагмы и т.п. → повторный нагрузочный тест спустя 12-24 ч → рутинная эксплуатация системы помола на протяжении около трех месяцев до следующих нагрузочного теста / краш-стопа.
Состав нагрузочного теста
Состав задач нагрузочного теста зависит от компоновки оборудования технологической линии. Поэтому здесь будут описаны базовые действия только для классической системы помола с динамическим сепаратором третьего поколения, рассматриваемой на протяжении этой книги.
1. Стабилизация потока сыпучего материала через мельницу
На первом этапе нагрузочного теста необходимо убедиться в стабильности потока сыпучего материала через мельницу (throughput). Он (поток) складывается из свежего питания системы помола (fresh feed) и возврата крупки динамического сепаратора (rejects).
Throughput = fresh feed + rejects = const — это условие практически невозможно выдержать при ручном управлении технологической линией. Поэтому на производстве должен быть реализован и настроен соответствующий ПИД-регулятор — см. подраздел “ПИД-регулятор (PID controller)”.
Поток/расход сыпучего материала через мельницу [т/ч] пропорционален длительности его протекания через мелющие тела (retention time). Следовательно, он напрямую связан с эффективностью процессов дробления и истирания в первой и второй камерах, соответственно.
2. Равномерность питания динамического сепаратора
Далее, при наличии нескольких точек питания сепаратора (см. подраздел «Динамический сепаратор«), следует визуально проверить равномерность подачи через них сыпучего материала, открыв инспекционные лючки соответствующих аэрожелобов (или другого транспортирующего оборудования).
В случае выявления значительной разницы между потоками целесообразно провести требуемые корректировки (в системе аэрожелобов для этого предусмотрен распределитель потока), т.к. неравномерное питание сепаратора уменьшает его производительность, ухудшает эффективность сепарации и, вероятно, интенсифицирует износ его компонентов.
3. Настройка расходов воздуха в системе
Нагрузочный тест и последующий краш-стоп проводятся только при постоянных расходах воздуха через систему. Каждое существенное изменение воздушного1 потока требует как минимум повторного нагрузочного теста, а желательно и краш-стопа.
Например, при упирании частоты вращения корзины динамического сепаратора в верхний предел 100% или в нижний предел 65% возможна корректировка положений жалюзийных заслонок первичного/вторичного воздуха или регулировка производительности главного центробежного вентилятора системы помола.
Еще раз отметим, что у оператора помола цемента есть только два основных оперативных рычага управления процессом: 1) уставка ПИД-регулятора потока сыпучего материала через мельницу и 2) частота вращения корзины динамического сепаратора. Остальные настройки, в том числе воздушных потоков, выполняются технологами раз в несколько месяцев во время нагрузочного теста:
3.1. Настройка первичного и вторичного воздуха динамического сепаратора
Для наиболее распространенной модели третьего поколения O-Sepa первичный воздух должен быть открыт на 100%, вторичный — не менее чем на 50%, третичный (если он имеется) — закрыт.
В целом, суммарный расход воздуха сепаратора необходимо привести к рекомендациям его изготовителя (данные на шильдике или в руководстве по эксплуатации). Как это сделать см. в подразделе «Ручное измерительное оборудование и основы измерений газовых потоков«.
Регулировка открытия жалюзийной заслонки вторичного воздуха относится к тонкой настройке, которую имеет смысл проводить после вывода системы на номинальную производительность по результатам нагрузочного теста и краш-стопа.
3.2. Регулировка расхода воздуха через шаровую мельницу
В подразделе «Газовый баланс» приведен целевой диапазон скорости газового потока внутри мельницы — от 0.6 до 1.5 м/с.
Значения ниже нормы могут послужить причиной выбивания пыли из мельницы, плохого охлаждения и снижения скорости протекания сыпучего материала через мелющие тела. При превышении рекомендованного диапазона (>1.5 м/с) наблюдаются обратные явления, вдобавок повышенный вынос мелкодисперсной муки из мельницы.
Скорости воздуха в первой и второй камерах мельницы рассчитываются через измеренный объемный расход воздуха на влете в мельницу (две измерительные точки: 1 — большой аспирационный патрубок перед первой камерой мельницы; 2 — над загрузочным лотком), а также через площадь поперечного сечения свободного пространства над шарами в каждой камере (для этого необходимо знать объемную шаровую загрузку) по формуле (1) подраздела «Ручное измерительное оборудование и основы измерений газовых потоков«. Важно отметить, что для расчета объемный расход воздуха на влете в мельницу должен быть приведен к приблизительной температуре воздушного потока внутри мельницы (≈100 ℃; также можно ориентироваться на фактическую температуру газового потока на вылете из мельницы).2
Для технологической схемы на рис. 1 регулировка расхода воздуха через мельницу происходит посредством жалюзийных заслонок первичного и вторичного воздуха динамического сепаратора и изменения производительности центробежного вентилятора FN (через частотный преобразователь его электродвигателя или жалюзийную заслонку на влете в вентилятор).
3.3. Сведение газового баланса. Устранение подсосов.
Газовый баланс (см. одноименный подраздел) позволяет выявить узкие места в системе помола: нежелательные подсосы наружного воздуха, низкие или запредельные скорости газов внутри газоходов (как следствие, отложения пыли или чрезмерную потерю давления), некорректную работу датчиков и др.
В случае потенциального риска для стабильного функционирования технологической линии выявленные узкие места должны быть устранены перед дальнейшим проведением нагрузочного теста.
4. ПОШАГОВОЕ нагружение системы помола через ПИД-регулятор
Задав уставку ПИД-регулятора потока сыпучего материала через мельницу (п. 1) приблизительно на 70-80% от максимума3, отрегулировав питание динамического сепаратора (п. 2) и настроив расходы воздуха (п. 3), можно переходить к аккуратному пошаговому нагружению системы: с периодичностью в 6-8 ч увеличивать задание ПИД-регулятора на 5-10%.
Каждый такой шаг нагрузочного теста сопровождается анализом материальных (п. 5) и газовых потоков (контрольные измерения по п. 3, но без проведения настроек), регулировкой частоты вращения корзины динамического сепаратора для выдерживания целевых значений тонкости помола и удельной поверхности цемента, контролем токовых нагрузок электродвигателей и отслеживанием общего технического состояния оборудования.
Пошаговое нагружение системы продолжается до перепитки мельницы (чрезмерно низкая удельная поверхность материала на выходе из мельницы, превышение номинальной токовой нагрузки ее главного привода, высыпание материала через загрузочную горловину мельницы в цех) или перегрузки динамического сепаратора (недостаточные тонкость помола и удельная поверхность цемента). Эта “граница стабильности” будет являться максимальной производительностью технологической линии.
Номинальная производительность определяется той уставкой ПИД-регулятора нагрузочного теста, при которой были получены наилучшие показатели по качеству и количеству цемента, а оборудование системы помола по технологии и техническому состоянию работало в оптимальном режиме (не на пределе).
Обычно номинальная производительность ниже максимальной всего на несколько процентов.
Выбор между максимальной и номинальной производительностью в качестве основного режима работы линии остается за техническим руководством производства, потому что требует не только глубокого технологического анализа, но и знаний технических особенностей оборудования и истории его эксплуатации.
По умолчанию мы будем рассматривать проведение краш-стопа на номинальной производительности.
5. Анализ материальных потоков
Оценка эффективности помола в шаровой мельнице и классификации сыпучего материала в динамическом сепараторе в ходе каждого шага нагрузочного теста осуществляется путем анализа гранулометрии и удельной поверхности: 1) питания сепаратора (feed), 2) крупки (rejects), 3) цемента (fines). Для этого из аэрожелобов или течек отбираются соответствующие точечные пробы (см. рис. 1).
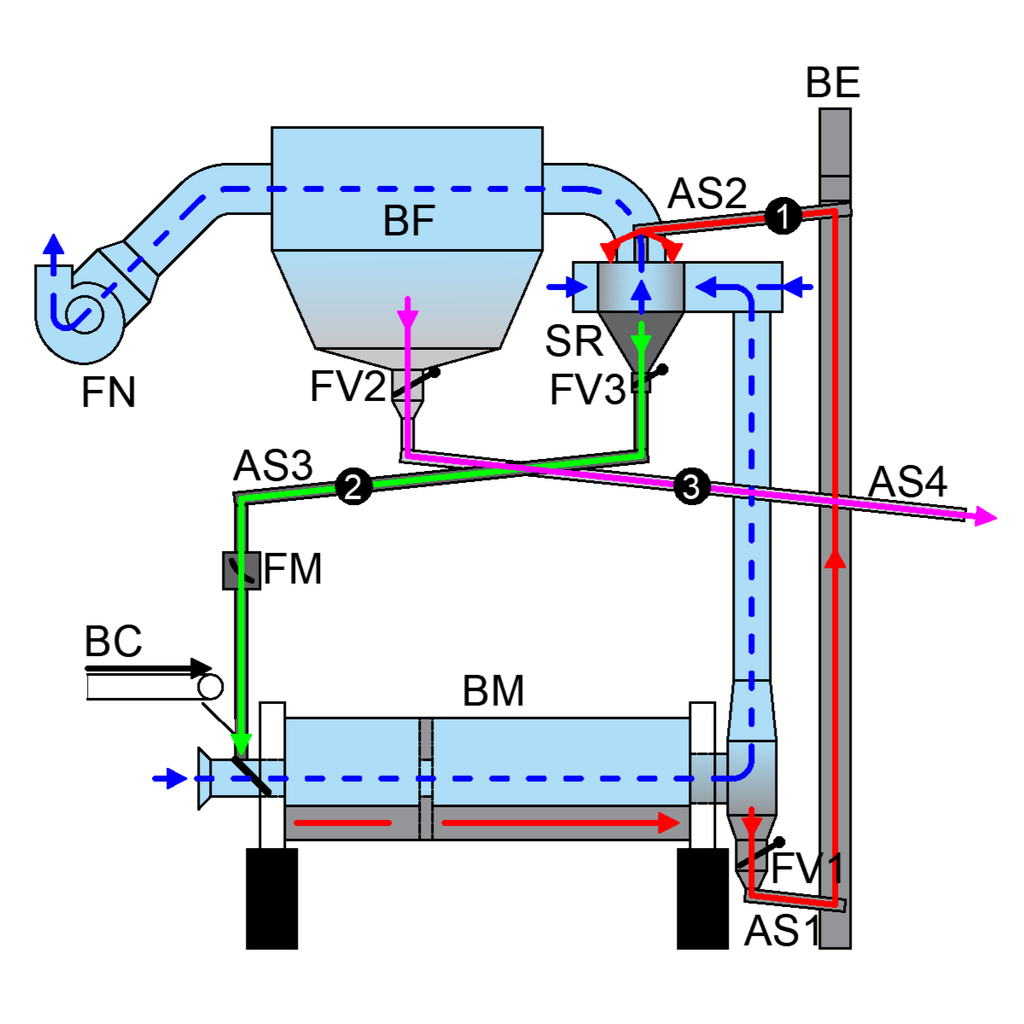
Потоки на рис. 1:
- черная стрелка — свежее питание;
- красная стрелка — питание сепаратора;
- розовая стрелка — цемент;
- зеленая стрелка — возврат/крупка;
- синяя штриховая стрелка — воздух.
Технологической оборудование на рис. 1:
- BC — ленточный конвейер;
- BM — шаровая мельница;
- FV1-FV3 — маятниковые заслонки;
- AS1-AS4 — аэрожелоба;
- BE — ковшовый элеватор;
- SR — динамический сепаратор;
- BF — рукавный фильтр;
- FN — центробежный вентилятор;
- FM — поточный весоизмеритель.
Перед отбором проб система помола должна отработать минимум 4 ч на номинальной производительности с активным ПИД-регулятором потока сыпучего материала через мельницу и не менее 24 ч после изменения шаровой загрузки в любой из камер. Такие временные интервалы обеспечивают стабилизацию материальных потоков, сегрегацию и классификацию шаров в первой и второй камерах мельницы, соответственно.
Отбор точечных и подготовка лабораторных проб питания сепаратора, крупки и цемента детально описаны в подразделе «Влияние систематических погрешностей на кривую Тромпа«.
Конечная масса каждой лабораторной пробы после квартования — 50-100 г.
Из них берутся навески для определения:
- 3 г — удельной поверхности по Блейну;
- 1 г — тонкости помола (полного остатка на аэросите с ячейкой 45 мкм);
- 1-2 г — гранулометрического состава на лазерном гранулометре (для построения кривой Тромпа).
Результаты этих анализов и полученные на их основе показатели работы технологического оборудования сводятся в единую таблицу нагрузочного теста:
| Шаг нагрузочного теста → | № 1 | № 2 | № n номинальная производительность | № (n+1) максимальная производительность | Перегрузка системы помола |
|---|---|---|---|---|---|
| Уставка ПИД-регулятора4 | x | x + 5-10% | x + n% | (x + n%) + 3-5% | ((x + n%) + 3-5%) + 1-2% |
| Поток сыпучего материала через мельницу, S [т/ч]5 Норма: 20-30 т/ч на 1 м² поперечного сечения мельницы6 | Начальное значение | ↑ | ↑ | ↑ | ↑ |
| Суммарный расход первичного и вторичного воздуха через динамический сепаратор, приведенный к температуре (≈ 90-100 ℃) и давлению воздушного потока на вылете из сепаратора, Qd [м³/ч] Норма указана на шильдике сепаратора | Qd — по рекомендации изготовителя сепаратора. Открытие заслонок на сепараторе III поколения: первичный воздух — 100%; вторичный воздух — ≥ 50%; третичный воздух — закрыт. | Const. | Const. | Const. | Const. |
| Отношение питания сепаратора к расходу воздуха через него, Fd/Qd [кг/м³] Норма для сепаратора III поколения: Fd/Qd = 1.6-2.0 кг/м³ | Начальное значение | ↑ | ↑ ≈ 1.8 кг/м3 | ↑ ≈ 2 кг/м3 | ↑ > 2 кг/м3 |
| Производительность/свежее питание системы помола, F [т/ч] | Начальное значение | ↑ | ↑ | ↑ | При перепитке мельницы часть свежего питания и крупки будет высыпаться из первой камеры через загрузочное отверстие |
| Удельная поверхность по Блейну питания сепаратора, S [см²/г]. Норма для при производстве ЦЕМ I 42,5 Н с удельной поверхностью по Блейну 3200-4000 см²/г — 1400-1800 см²/г. | Начальное значение | ↓ Увеличение скорости прохождения сыпучих через мельницу приводит к ухудшению их помола | ≈ 1400-1800 см²/г | Шаровая загрузка работает на пределе своих возможностей. Удельная поверхность по Блейну на выходе из мельницы (питание сепаратора) близка к ≈ 1400 см²/г. | Шаровая загрузка недомалывает сыпучий материал. Удельная поверхность по Блейну на выходе из мельницы (питание сепаратора) — < 1200-1400 см²/г. |
| Удельная поверхность по Блейну крупки, C [см²/г]. Норма для сепаратора III поколения при производстве ЦЕМ I 42,5 Н с удельной поверхностью по Блейну 3200-4000 см²/г — < 800-900 см²/г. | Начальное значение | ↑ при увеличении питания сепаратора возрастает его байпас (доля питания сепаратора, которая попадает напрямую в крупку) | < 800-900 см²/г | ≈ 900-1000 см²/г | > 900-1000 см²/г |
| Удельная поверхность по Блейну цемента, F [см²/г] Норма для ЦЕМ I 42,5 Н — 3200-4000 см²/г | Целевое значение. Const. | Целевое значение. Const. | Целевое значение. Const. | На пределе целевого значения | Ниже целевого значения. Мельница перепитана — шары не могут измельчить запредельный поток сыпучего материала. Аналогичная ситуация с сепаратором — он не может полноценно классифицировать крупку на домол. |
| Тонкость помола R45 питания сепаратора, S [%] | начальное значение | ↑ аналогично удельной поверхности | ↑ аналогично удельной поверхности | ↑ аналогично удельной поверхности | ↑ аналогично удельной поверхности |
| Тонкость помола R45 крупки, C [%] | начальное значение | ↓ аналогично удельной поверхности | ↓ аналогично удельной поверхности | ↓ аналогично удельной поверхности | ↓ аналогично удельной поверхности |
| Тонкость помола R45 цемента, F [%] | Целевое значение. Const. | Целевое значение. Const. | Целевое значение. Const. | На пределе целевого значения | Ниже целевого значения. Мельница перепитана — шары не могут измельчить запредельный поток сыпучего материала. Аналогичная ситуация с сепаратором — он не может полноценно классифицировать крупку на домол. |
| Циркуляционная нагрузка по весоизмерителям, u. Норма — 2.5-3.5 для ЦЕМ I 42,5 Н с удельной поверхностью по Блейну 3200-4000 см²/г. | Нормальный диапазон | Нормальный диапазон регулируется частотой вращения корзины сепаратора (при постоянном расходе воздуха через сепаратор) | Нормальный диапазон | Верхняя граница нормы. При увеличении потока сыпучего материала через мельницу [т/ч] возрастает скорость его протекания → снижается эффективность измельчения частиц клинкера и добавок мелющими телами → требуется больше циклов циркуляции материала через систему. | Выше нормы. Мельница перепитана. Шаровая загрузка не справляется с потоком сыпучего материала даже при повышенной циркуляции. |
| Циркуляционная нагрузка по Блейну, uB. Норма — 2.5-3.5 для ЦЕМ I 42,5 Н с удельной поверхностью по Блейну 3200-4000 см²/г. | Нормальный диапазон | Нормальный диапазон регулируется частотой вращения корзины сепаратора (при постоянном расходе воздуха через сепаратор) | Нормальный диапазон | Верхняя граница нормы. При увеличении потока сыпучего материала через мельницу [т/ч] возрастает скорость его протекания → снижается эффективность измельчения частиц клинкера и добавок мелющими телами → требуется больше циклов циркуляции материала через систему. | Выше нормы. Мельница перепитана. Шаровая загрузка не справляется с потоком сыпучего материала даже при повышенной циркуляции. |
| Эффективность сепарации по R45, η45 [%]. Норма: III поколение — >65%; II поколение — 40-60%; I поколение — 25-40%. | Нормальный диапазон | Нормальный диапазон регулируется частотой вращения корзины сепаратора (при постоянном расходе воздуха через сепаратор) | Нормальный диапазон | Нормальный диапазон или на неколько процентов ниже нормы. Сепаратор на пределе своей производительности. | Значительно ниже нормы. Сепаратор не справляется с питанием. |
| Эффективность сепарации по Блейну, ηB [%]. Норма7 для III поколения — >70%. | Нормальный диапазон | Нормальный диапазон регулируется частотой вращения корзины сепаратора (при постоянном расходе воздуха через сепаратор) | Нормальный диапазон | Нормальный диапазон или на неколько процентов ниже нормы. Сепаратор на пределе своей производительности. | Значительно ниже нормы. Сепаратор не справляется с питанием. |
| Байпас сепаратора, ꚍ [%]. Норма8: III поколение — < 10%; II поколение — 10-35%; I поколение — 30-60%. | Нормальный диапазон | Нормальный диапазон | Нормальный диапазон | Нормальный диапазон или на неколько процентов выше нормы. Сепаратор на пределе своей производительности. | Значительно выше нормы. Сепаратор не справляется с питанием. |
В таблице принято допущение, что при максимальной производительности и мельница, и сепаратор работают на пределе своих возможностей. На практике может наблюдаться перегрузка только одного оборудования из двух: или мельницы, или сепаратора.
6. Подведение итога нагрузочного теста: выбор режима номинальной производительности
При корректно проведенном нагрузочном тесте, качественном отборе, подготовке и анализе проб, грамотных расчетах технологических показателей по табл. 1 можно установить оптимальную производительность системы помола для последующего краш-стопа или продолжения работы технологической линии после него.
Для этого не стоит опираться только на указанные в ней целевые диапазоны, а накладывать поверх них данные с ЦПУ (полезно делать скриншоты во время каждого шага нагрузочного теста), отзывы обслуживающего персонала и смежных подразделений (механического и энергетического ТОиР), собственные наблюдения.
Вполне вероятно, при номинальной производительности системы помола какие-то отдельные ее элементы (технологического оборудование) будут либо недогружены, либо частично перегружены.
После выбора по табл. 1 подходящего режима Помол должен отработать не менее 8 ч в стабильном номинале для проведения следующего фундаментального шага его настройки — краш-стопа.
- В этой книге рассматривается система помола без газогенератора, поэтому единственной газовой смесью в ней является воздух. Для простоты восприятия мы будем использовать только этот термин, хотя указанные здесь настройки (скорости, давления, температуры, расходы) применимы и к другим газам (воздух + продукты сгорания). ↩︎
- Подробности в подразделе «Газовый баланс«. ↩︎
- Имеется в виду максимум потока сыпучего материала через мельницу, при превышении которого произойдет перегруз сепаратора или перепитка мельницы. ↩︎
- Например, расход через поточный весоизмеритель крупки FM [т/ч] или токовая нагрузка привода элеватора питания сепаратора BE [А] или [%]. ↩︎
- См. подраздел «Материальный баланс. Циркуляционная нагрузка и эффективность сепарации«. ↩︎
- Например, для мельницы с внутренним диаметром 3.6 м: 3.14 х 1.82 х 20-30 ≈ от 200 до 300 т/ч. ↩︎
- См. подраздел «Эффективность сепарации«. ↩︎
- См. подраздел «Динамический сепаратор«. ↩︎
Добавить комментарий